

GRANDI STAMPE IN FDM
Dimensioni di stampa
Asse X: 800 mm
Asse Y: 800 mm
La scelta ideale per prototipi di grande formato, test funzionali e validazione design.
La tecnologia
Fused Deposition Modelling è una tecnologia di produzione additiva che realizza componenti tridimensionali attraverso la desposizione progressiva di materiale termoplastico fuso
Il processo
Parte da un modello CAD, che viene suddiviso digitalmente in una serie di strati. Un filamento plastico viene riscaldato all’interno dell’estrusore e depositato da un ugello lungo un percorso prestabilito. Terminato uno strato, il piano di stampa o la testina si spostano, permettendo la costruzione dello strato successivo fino al completamento del componente.
I vantaggi
Permette di utilizzare numerosi materiali, dai polimeri più comuni come PLA, PETG, ABS e ASA fino a tecnopolimeri ad alte prestazioni, rinforzati con fibre o resistenti alle alte temperature.
È una soluzione rapida ed economica, ideale per prototipi, modelli funzionali, attrezzature e piccole serie.

Capacità e limiti tecnici
Parametro
Valore indicatico
Cosa deve sapere il progettista?
Finitura grezza
Superficie tecnica con layer visibili
La finitura varia con layer, materiale e orientamento. Sono disponibili carteggiatura, primer, verniciatura, levigatura e riprese meccaniche.
Altezza layer
Tipicamente 0,12–0,28 mm
Layer più sottili migliorano l’aspetto e i dettagli, ma allungano tempi e costi. Per parti grandi spesso conviene privilegiare robustezza e velocità.
Precisione sul grande formato
Da valutare sul componente
Su pezzi da centinaia di millimetri, contrazione e deformazione incidono più della risoluzione della stampante. Geometria, materiale e orientamento diventano determinanti.
Fori e diametri interni
Da Ø 1,5–2 mm
I fori piccoli possono chiudersi parzialmente o risultare ovalizzati. Per elementi funzionali o filetti, è preferibile prevedere ripresa meccanica o inserti filettati.
Dettaglio minimo
0,4–0,6 mm
È il limite realistico per rilievi, incisioni e piccole geometrie; per un dettaglio affidabile e leggibile è preferibile progettare almeno 0,8–1 mm.
Parete minima
0,8–1,2 mm
Valore adatto a pareti non strutturali in PLA, PETG e materiali simili. Per parti grandi, esposte al calore o soggette a carichi, consigliamo 1,5–3 mm e nervature di rinforzo
Volume massimo
Fino a 800 x 800 x 1000 mm
Disponiamo di una macchina grande formato per componenti voluminosi e di più stampanti compatte per pezzi fino a circa 250–300 mm. Il volume utile effettivo dipende da orientamento, materiale, supporti e rischio di deformazione.
Materiale



Temperatura continua (°C)
- Pagina 4
Resistenza meccanica
Tipo
Post processi compatibili
Lucidatura
Verniciatura
Verniciatura Soft Touch
Verniciatura metallizzata
Serigrafia
Tampografia
Stampa UV
Wrapping
Maschiatura
Foratura
Inserimento inserti filettati
Assemblaggio
Incollaggio
Marcatura laser
Nota: I post processi disposti possono variare in base al materiale scelto

PROGETTAZIONE E OTTIMIZZAZIONE
Il tuo componente è pronto per la FDM?
Possiamo produrre direttamente dai tuoi file oppure affiancarti nella progettazione e nell’ottimizzazione del componente. Analizziamo geometrie, spessori, tolleranze e orientamento per migliorare prestazioni, producibilità e costi.

DOMANDE FREQUENTI
Prima di partire.
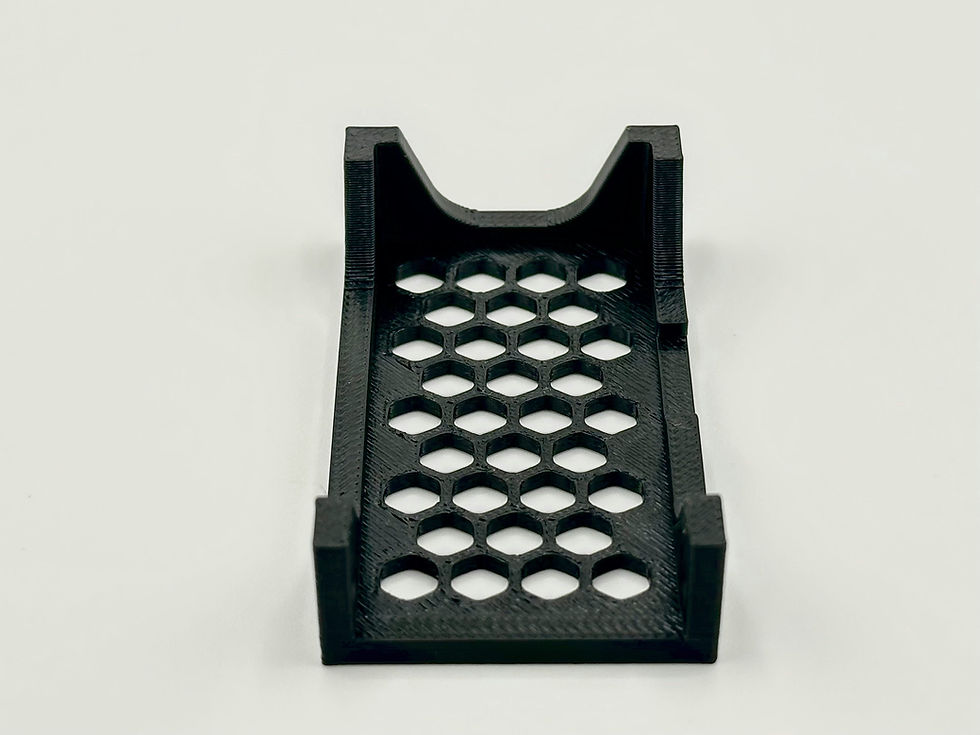
La stampa 3D FDM realizza componenti depositando strati successivi di materiale termoplastico. Il filamento viene riscaldato, estruso attraverso un ugello e posizionato seguendo la geometria del modello 3D. FDM e FFF indicano sostanzialmente lo stesso processo: FDM è la denominazione più utilizzata in ambito industriale, mentre FFF significa Fused Filament Fabrication.
La stampa 3D FDM conviene quando servono tempi rapidi, costi accessibili, materiali termoplastici e dimensioni anche elevate. È particolarmente indicata per prototipi funzionali, dime, maschere, attrezzature di produzione, carter, supporti e componenti personalizzati. Se il progetto richiede dettagli molto fini, superfici perfettamente lisce o geometrie complesse senza supporti, Fenice può valutare tecnologie alternative come SLA, SLS o MJF.
Sì, la stampa FDM può produrre componenti destinati all’utilizzo finale, ricambi e piccole serie. Il risultato dipende dalla scelta del materiale, dall’orientamento degli strati e dalle condizioni reali di esercizio. Prima di proporre la FDM, analizziamo carichi, temperatura, ambiente, durata prevista e tolleranze: essere stampabile non significa automaticamente essere adatto all’applicazione.
La stampa 3D FDM utilizza materiali termoplastici come PLA, PETG, ABS, ASA, policarbonato, poliammidi e TPU flessibili. Sono disponibili anche tecnopolimeri e materiali rinforzati con fibra di carbonio o vetro per applicazioni più impegnative. La scelta non parte dal nome del materiale, ma dalle prestazioni richieste al componente: rigidità, resistenza, temperatura, flessibilità, stabilità dimensionale e ambiente di utilizzo.
I componenti FDM possono raggiungere buone prestazioni meccaniche, ma un riempimento elevato non rende automaticamente il pezzo più resistente. Materiale, geometria, orientamento degli strati, spessore delle pareti e numero di perimetri possono influire più della sola percentuale di infill. Poiché la resistenza non è identica in tutte le direzioni, Fenice orienta il componente considerando i carichi reali e non soltanto la facilità di stampa.
Come riferimento preliminare, la stampa 3D FDM professionale può raggiungere tolleranze generali di circa ±0,3–0,5% della quota nominale, con uno scostamento minimo indicativo di ±0,3–0,5 mm. Il risultato effettivo varia in base a dimensioni, materiale, geometria e orientamento. Fori calibrati, sedi, accoppiamenti e quote funzionali devono essere indicati nel disegno tecnico e possono richiedere compensazioni o lavorazioni successive.
Fenice può stampare in FDM componenti fino a 800 × 800 × 1000 mm in un unico processo, compatibilmente con geometria, materiale, orientamento e necessità di supporto. Gli oggetti di dimensioni superiori possono essere suddivisi in più elementi, prodotti separatamente e successivamente assemblati e rifiniti. La suddivisione viene progettata per controllare le giunzioni e preservare, per quanto possibile, estetica e resistenza.
Per richiedere un preventivo FDM è necessario caricare un unico file in formato .ZIP, contenente il modello 3D del componente e, se disponibili, eventuali disegni 2D o documenti con tolleranze, finiture e requisiti specifici.
All’interno dello ZIP puoi inserire file STL, STEP/STP, 3MF, OBJ o IGES.
Se non disponi ancora di un modello 3D, Fenice può supportarti anche nella progettazione del componente, partendo da un’idea, uno schizzo, un disegno 2D o un componente fisico da digitalizzare tramite reverse engineering.
Il costo dipende principalmente da dimensioni, materiale, tempo macchina, quantità di supporti, altezza dello strato, riempimento, numero di pezzi e finiture. Due componenti dello stesso volume possono avere costi diversi a causa della geometria e dell’orientamento. Inviare il file 3D permette di ottenere una valutazione precisa e individuare eventuali ottimizzazioni.
La FDM è spesso la soluzione più conveniente per parti funzionali, componenti grandi e prototipi rapidi. La SLA è preferibile per dettagli fini e superfici lisce. La SLS consente geometrie complesse senza supporti e proprietà meccaniche più uniformi. La scelta corretta dipende dall’applicazione, non soltanto dal prezzo del singolo pezzo.
Uno spessore di circa 0,8 mm può essere utilizzato come riferimento minimo preliminare per geometrie semplici, ma non rappresenta una regola universale. Per pareti funzionali, componenti grandi o soggetti a carichi sono normalmente necessari spessori superiori. Materiale, altezza della parete, orientamento e applicazione finale devono essere considerati insieme.
Come funziona?
1- Preparazione del modello

Il modello 3D viene orientato, suddiviso in strati e dotato degli eventuali supporti.
2- Deposizione del materiale

Si sceglie il materiale desiderato (anche più di uno) e si carica la quantità corrispondente nello spool holder o supporto.
3- Construzione
L’ugello deposita il materiale fuso seguendo il percorso definito, costruendo il componente strato dopo strato.
4- Rimozione dei supporti e finitura

Il pezzo viene rimosso dal piano, liberato dai supporti e sottoposto alle eventuali lavorazioni di finitura.